


Trong sản xuất nhà máy trộn bê tông nhựa, bạn có thể phải đối mặt với những vấn đề này: Năng lực sản xuất thiết bị không đủ, năng lực sản xuất thực tế thấp hơn nhiều so với công suất đặc tả thiết bị, dẫn đến lãng phí thiết bị và hiệu quả thấp. Những lý do chính cho những thất bại này như sau:
1. Tỷ lệ trộn bê tông nhựa không đúng cách
Tỷ lệ trộn bê tông nhựa được chia thành tỷ lệ trộn mục tiêu và tỷ lệ trộn sản xuất. Tỷ lệ trộn mục tiêu kiểm soát tỷ lệ vận chuyển cát và vật liệu tổng hợp. Tỷ lệ trộn sản xuất là tỷ lệ trộn của các vật liệu cát và đá khác nhau trong vật liệu bê tông nhựa thành phẩm được quy định trong thiết kế. Tỷ lệ trộn sản xuất được xác định bởi phòng thí nghiệm, trực tiếp xác định tiêu chuẩn chấm điểm cho bê tông nhựa đã hoàn thành. Tỷ lệ trộn mục tiêu được thiết lập để tiếp tục đảm bảo tỷ lệ trộn sản xuất, có thể được điều chỉnh một cách thích hợp trong quá trình sản xuất theo điều kiện thực tế. Khi tỷ lệ trộn mục tiêu hoặc tỷ lệ trộn sản xuất không phù hợp, đá được lưu trữ trong mỗi đo của trạm trộn sẽ không cân xứng. Một số tràn và một số vật liệu khác không thể được cân nhắc kịp thời, và bể trộn là idling, làm giảm sản lượng.
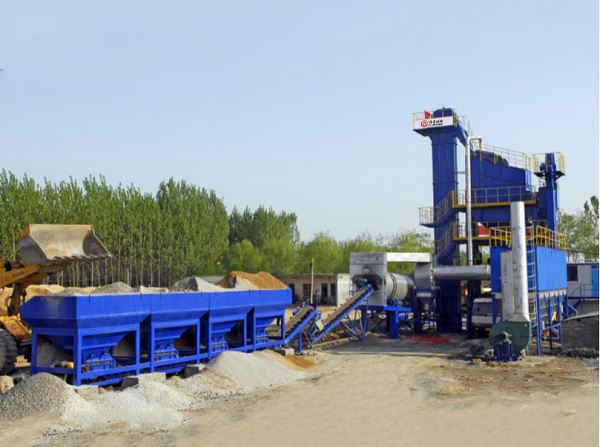
2. Chấm điểm cát, đá không đủ tiêu chuẩn
Mỗi đặc điểm kỹ thuật của cát và đá có một phạm vi chấm điểm. Việc kiểm soát thức ăn không chặt chẽ, và việc chấm điểm nghiêm túc vượt quá phạm vi, một lượng lớn "chất thải" sẽ được tạo ra, và kho đo không thể đo kịp thời. Không chỉ gây ra sản lượng thấp, mà còn lãng phí rất nhiều nguyên liệu thô.
3. Giá trị đốt cháy nhiên liệu thấp
Các nhà máy trộn lô nhựa đường có các yêu cầu nhất định đối với dầu đốt, thường đốt dầu diesel, dầu diesel nặng hoặc dầu nặng. Trong quá trình xây dựng, đôi khi dầu hỗn hợp được đốt cháy. Loại dầu này có giá trị đốt cháy thấp và ít nhiệt hơn, ảnh hưởng nghiêm trọng đến khả năng sưởi ấm của khả năng sấy khô.
4. Thiết lập không đúng thông số vận hành thiết bị
Chủ yếu được phản ánh trong các thiết lập không đúng cách của trộn khô và thời gian trộn ướt và điều chỉnh không đúng thời gian mở và đóng cửa xô.
Trong trường hợp bình thường, mỗi chu kỳ sản xuất trộn là 30-45s, vừa đạt đến năng lực sản xuất định mức của thiết bị. Lấy thiết bị loại 2000 làm ví dụ, chu trình trộn là 45s, đầu ra hàng giờ Q = 2×3600 / 45 = 160 t / h, nếu thời gian chu kỳ trộn là 50s, sản lượng hàng giờ Q = 2×3600/50 = 144 t / h ( Lưu ý: Thiết bị trộn loại 2000 có công suất định mức 160 t / h) Điều này đòi hỏi thời gian chu kỳ trộn phải được rút ngắn càng nhiều càng tốt dưới tiền đề đảm bảo chất lượng.


